Uncompromising
Quality Excellence
Rigorous quality control at every production stage — from incoming raw materials to finished products. ISO 9001:2015 certified processes, modern testing laboratory with high-precision equipment, and a team of experienced professionals ensure impeccable quality in every batch.
International Recognition
Our certificates confirm product compliance with international quality and safety standards. The company has undergone certification procedures and received documents recognized internationally. All certificates are renewed annually, demonstrating our commitment to high quality standards.
ISO 9001:2015
International quality management system standard confirming production processes meet world requirements
Certificate of Conformity
Confirmation of product compliance with technical regulations and state quality standards
Sanitary Certificate
Document confirming product safety for human health and the environment
Declaration of Conformity
Official manufacturer statement confirming product compliance with established requirements and standards
Quality Control
A multi-level control system ensures high product quality at every stage
Incoming Material Control
Each batch of raw materials undergoes strict incoming control before being approved for production. Laboratory analysis includes checking physicochemical parameters, material purity, and compliance with specifications. We work only with verified suppliers and use premium quality raw materials.
Production Control
Continuous monitoring of technological parameters in real-time mode. Automated process control systems ensure stability and reproducibility of quality. Operators and technologists control every production stage according to approved methodologies.
Laboratory Testing
Full range of physicochemical analyses of finished products in a modern testing laboratory. Determination of composition, purity, viscosity, density, and other parameters. Tests are conducted using approved methodologies with calibrated equipment.
Final Control
Comprehensive verification of finished products before shipment to customers. Formation of complete accompanying documentation package: test protocols, quality certificates, declarations of conformity. Each batch is labeled and traceable at all supply chain stages.
Equipped Testing Laboratory
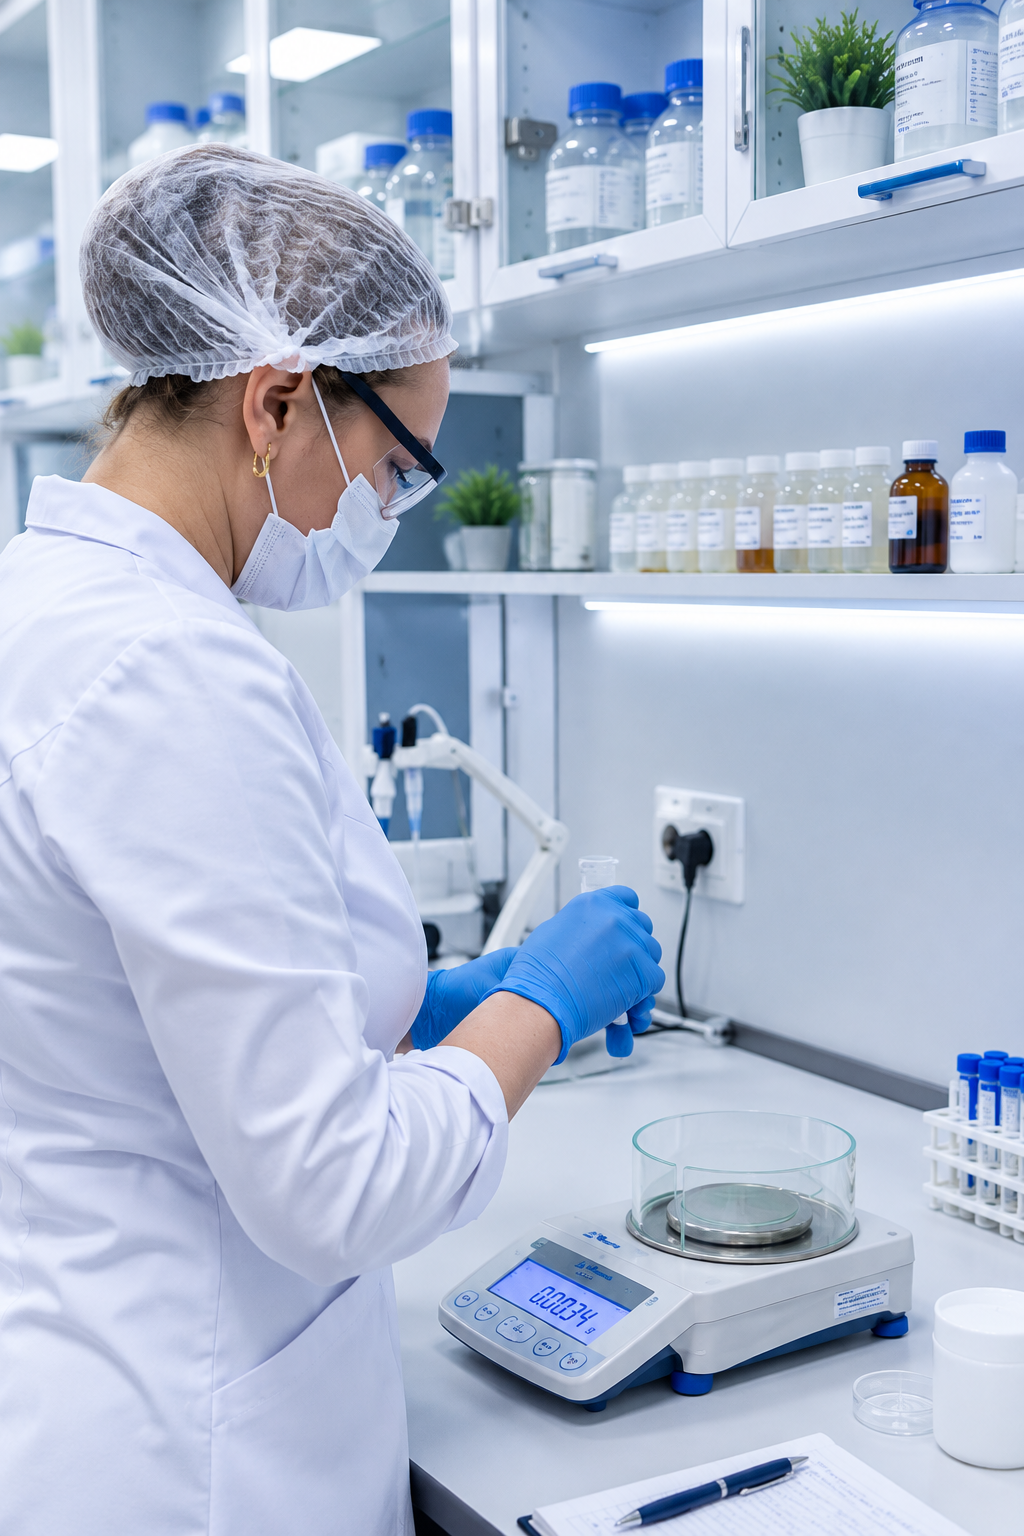
Our laboratory is equipped with modern analytical equipment from leading global manufacturers for conducting a full range of physicochemical studies. Highly qualified specialists with specialized education and many years of experience ensure accuracy and reliability of results. The laboratory is accredited for testing in accordance with international standards.
Chromatography
Substance composition analysis
Spectroscopy
Structure determination
Titrimetry
Quantitative analysis
Viscosimetry
Viscosity measurement
Quality Principles
Safety
Compliance with all safety regulations and requirements in production and handling of chemical substances
Precision
High-precision analysis and measurement methods ensure reliability of quality control results
Compliance
Full compliance of products with international standards and technical specifications requirements
Consistency
Consistency of product quality characteristics through process control and monitoring
Competence
Highly qualified specialists with many years of experience in quality control
Transparency
Documentation of all quality control processes and providing complete information to customers
Quality Guarantee in Every Batch
Request quality certificates and test protocols for products of interest